3MPLAS

Nuestra forma de trabajar, a la vista

Los tres casos siguientes muestran el método de trabajo: cada uno parte de un problema real, muestra la intervención y los registros de entrega, con criterios de aceptación verificables.

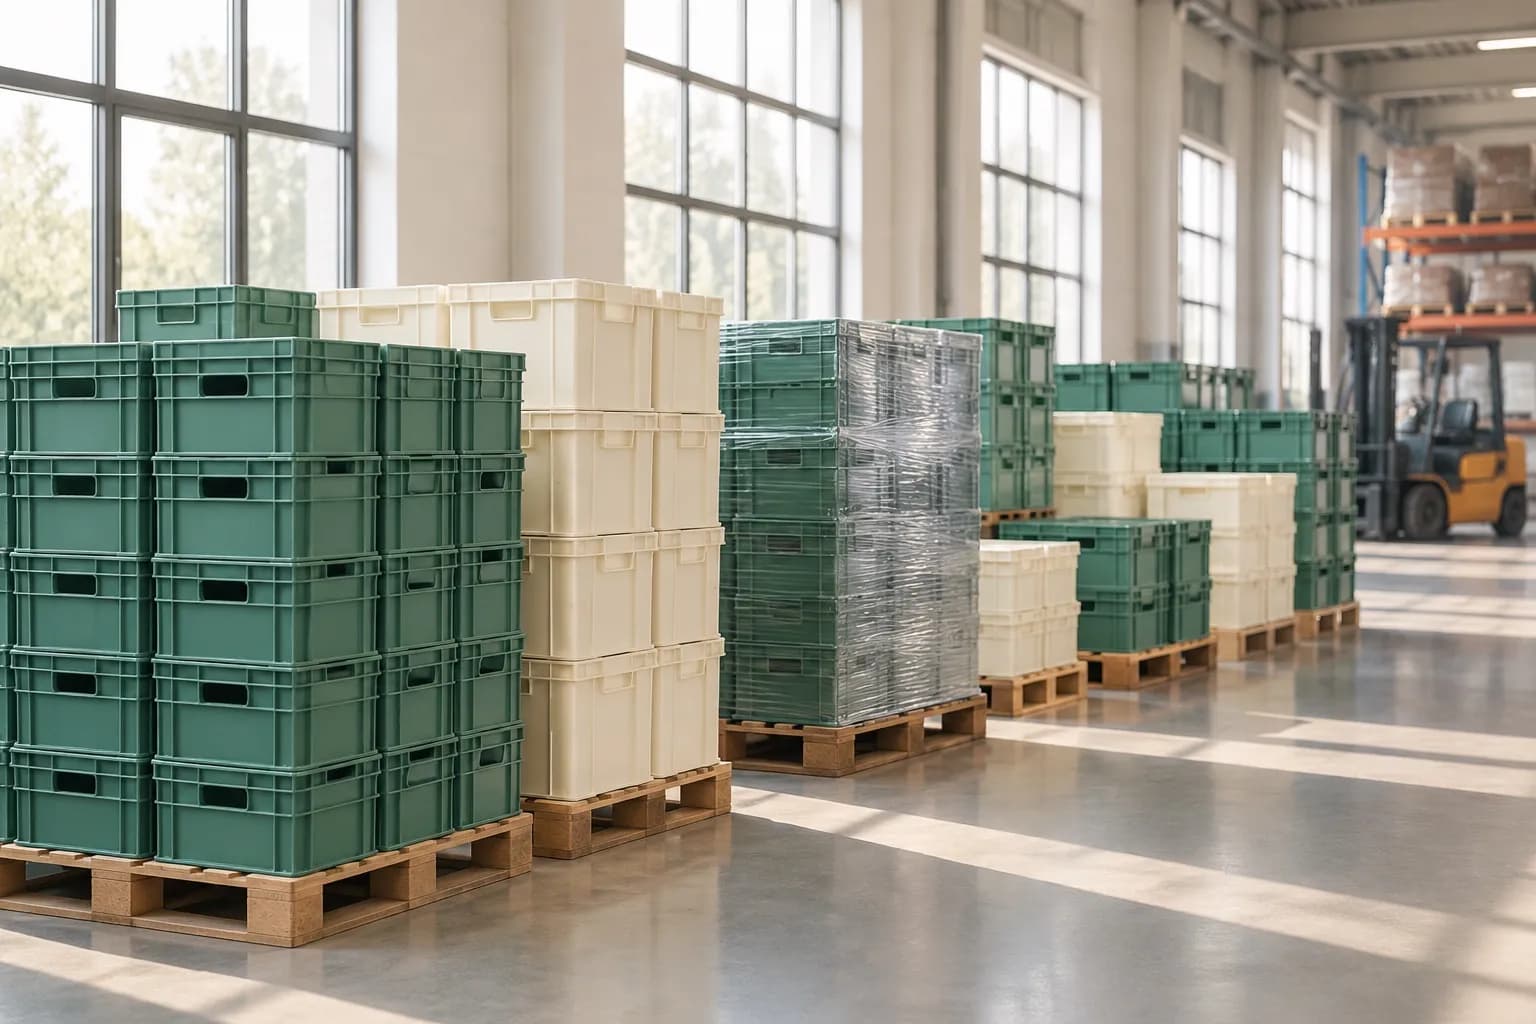
Cajas de plástico terminadas en palés, en la zona de embarque

Cada caso, desglosado con la misma estructura

De la muestra de una caja de almacenaje a un traspaso listo para producir
Producto / Molde / Muestreo

De la muestra de una caja de almacenaje a un traspaso listo para producir

Resuelva los riesgos de apilado y espesor de pared antes de entregar a producción el molde, las muestras de color y los requisitos de inspección.

Producto
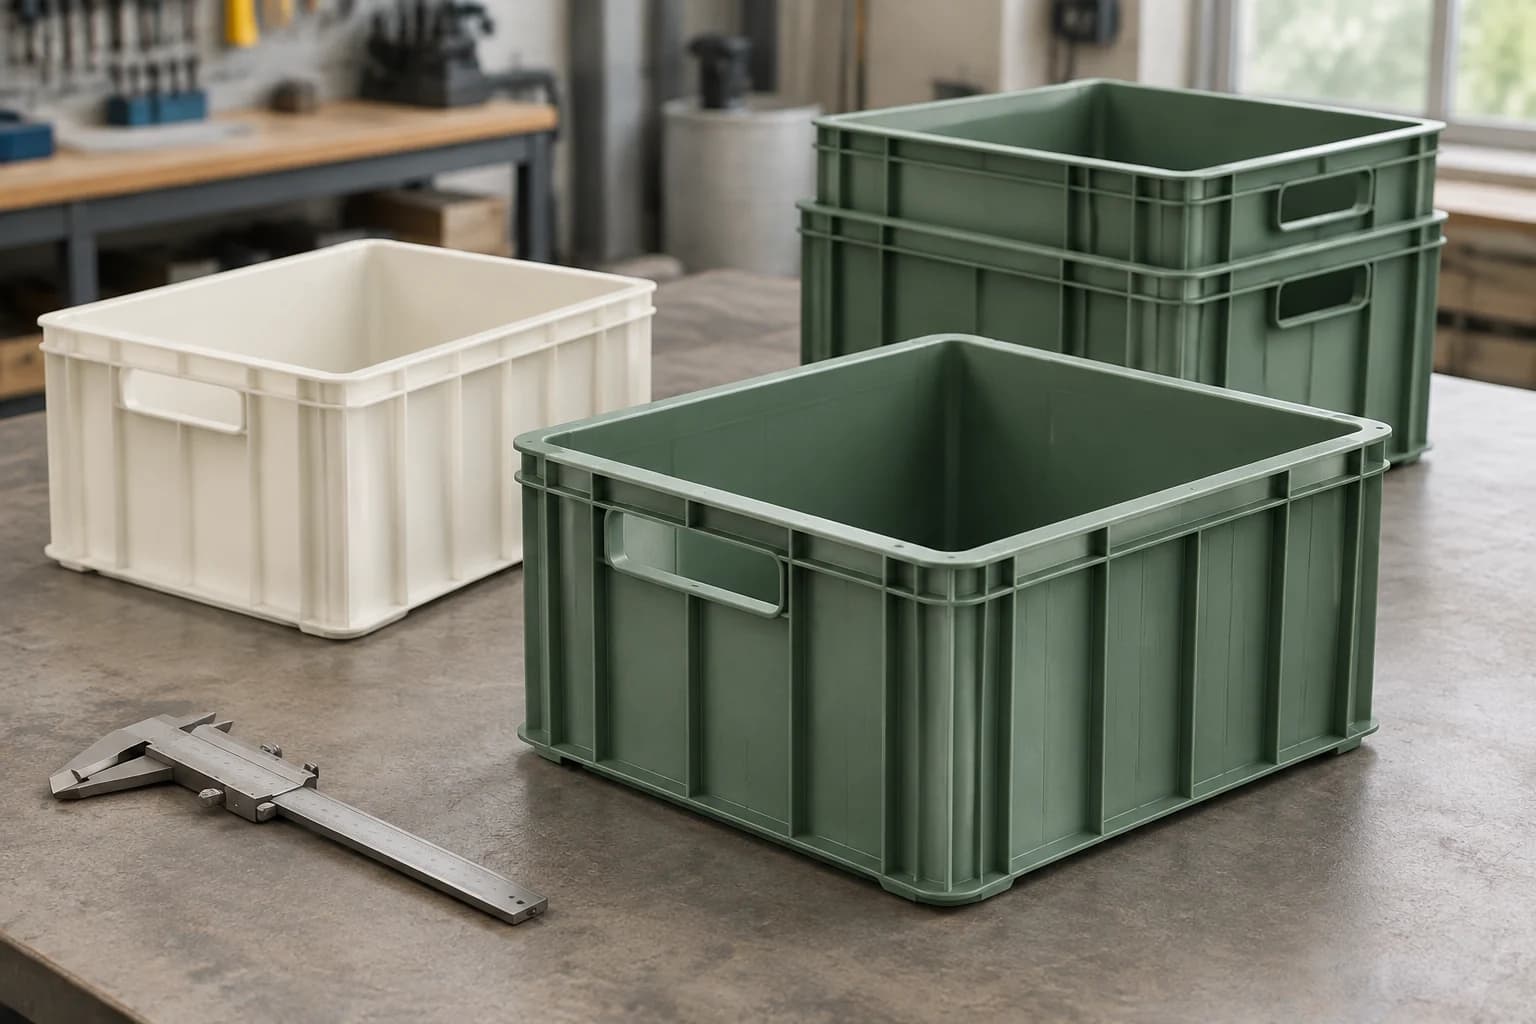
Caja apilable de PP
Dimensiones
400 × 300 × 220 mm
Primer lote
5.000 unidades
Punto de partida
Muestra de referencia + requisitos de uso

El problema inicial

En este proyecto, el cliente aporta una caja de referencia y quiere mayor estabilidad al apilar y asas revisadas. Herramientar directamente desde la muestra podría dejar sin resolver contracción, espesor de pared y ajustes hasta las pruebas de molde.

Lo que hicimos

  1. Documentar el uso, la carga, la holgura de apilado y los criterios de aceptación visual.
  2. Revisar nervios, transiciones de pared y sentido de desmoldeo; emitir una lista de preguntas de fabricabilidad.
  3. Validar dimensiones críticas, apilado y color con muestras; aprobar cada revisión.
  4. Entregar juntos la muestra aprobada, la revisión del proceso, los requisitos de embalaje y los puntos de inspección.

Resultado

Resultado: una muestra de referencia aprobada con criterios dimensionales, visuales y de embalaje equivalentes. Completar el proyecto significa que producción sabe qué revisión fabricar e inspeccionar, no solo que existe un molde.

Registros de entrega

Revisión de ingeniería
Riesgos de pared, nervios y desmoldeo con decisiones abiertas.
Registro de pruebas
IDs de muestra, revisiones, mediciones y estado de cambios.
Traspaso a producción
Muestra aprobada, puntos de inspección, embalaje y responsable.
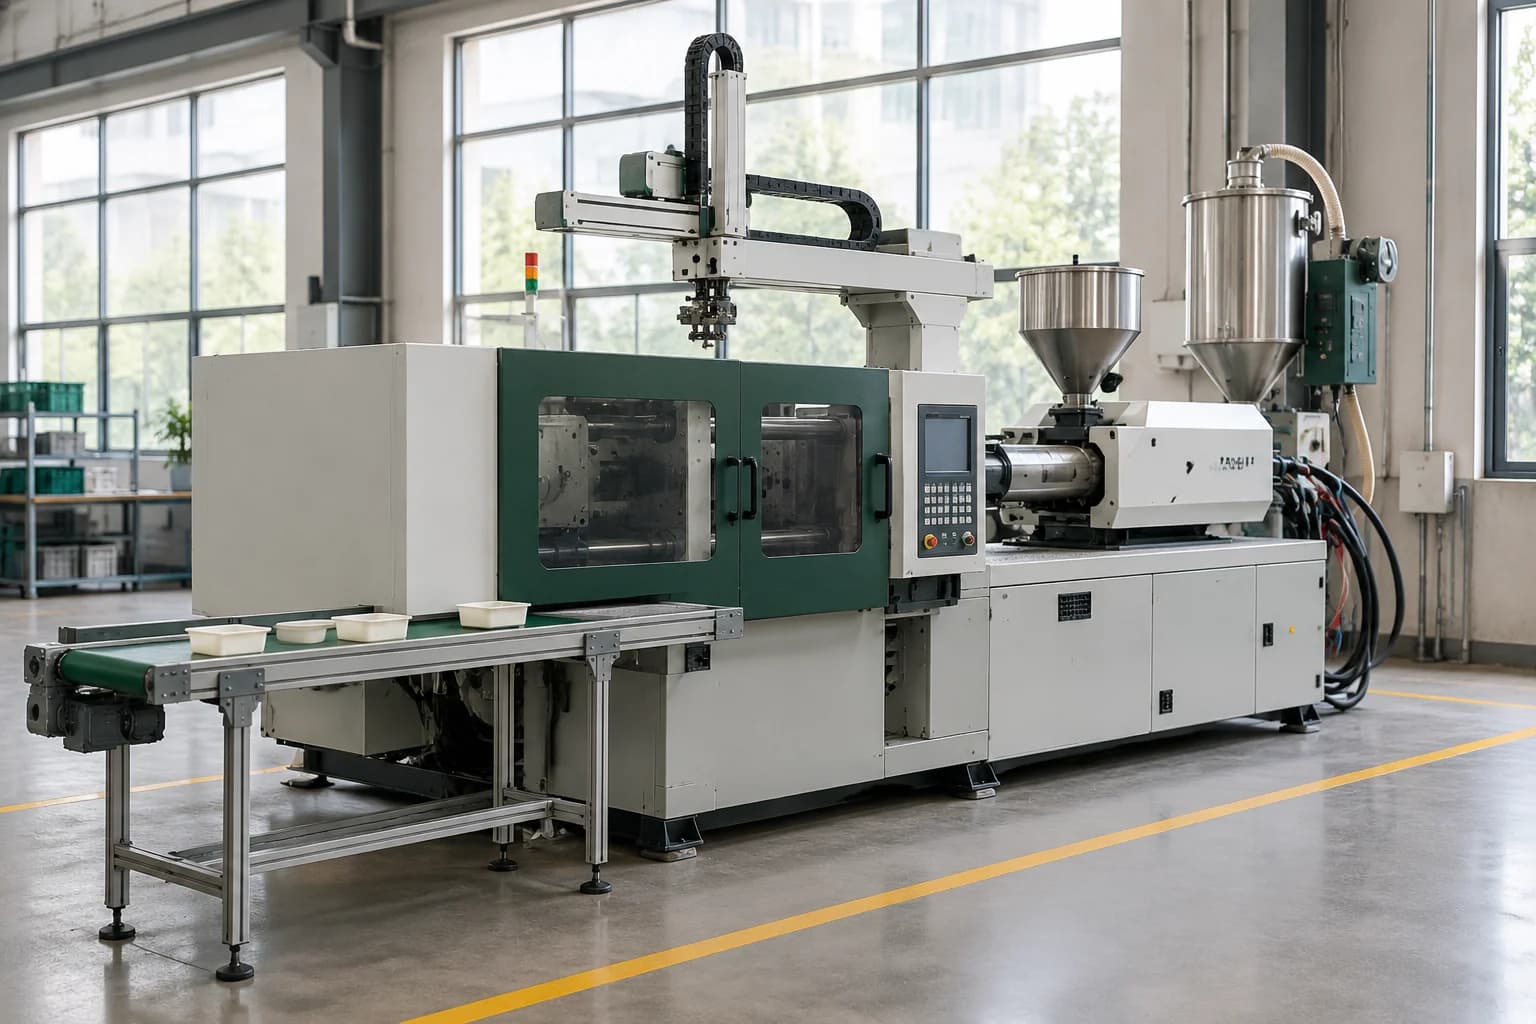
Una celda de producción de bandejas con un plan de aceptación acordado
Equipos / Automatización / Entrega

Una celda de producción de bandejas con un plan de aceptación acordado

Compruebe que el molde, el robot de extracción, el transportador y las interfaces de planta funcionan juntos, en lugar de comparar cotizaciones de máquinas aisladas.

Producto
Bandeja doméstica de PP
Configuración de celda
Máquina de inyección / robot / transportador
Objetivo operativo
Dos turnos; producción sujeta a prueba
Punto de partida
Molde existente + ampliación de capacidad

El problema inicial

En este proyecto, el cliente tiene un molde existente y poco espacio en planta. Cotizaciones de equipos separadas dejan sin coordinar las interfaces del molde, el recorrido del robot y los suministros del sitio.

Lo que hicimos

  1. Consolidar la envolvente del molde, la carrera de apertura, el material y la producción objetivo en un único pliego de selección.
  2. Comparar dos configuraciones por interfaces, acceso de mantenimiento y automatización, no solo por precio de compra.
  3. Confirmar agua, electricidad, aire y flujo de material contra el diseño de planta y asignar tareas de preparación.
  4. Producir el producto acordado y verificar seguridad, dimensiones, registros de ciclo y formación contra una lista de aceptación.

Resultado

Resultado: una propuesta de integración con alcance de equipos, preparación del sitio, condiciones de prueba e interfaces de soporte explícitas. Los datos de placa no se presentan como capacidad validada; lo pendiente queda en el registro de correcciones.

Registros de entrega

Comparativa de configuración
Justificación, opciones y exclusiones.
Lista del sitio
Posición de equipos, suministros, accesos y responsables de preparación.
Registro de aceptación
Condiciones de prueba, temas abiertos, formación y entrega de documentación.
Dos proveedores. Una entrega trazable
Abastecimiento / Inspección / Embalaje

Dos proveedores. Una entrega trazable

Alinee revisiones, muestras de color y embalaje antes de seguir muestras, acciones correctivas y registros de embarque.

Alcance
Tres productos plásticos de almacenaje
Proveedores
Dos fabricantes socios
Foco de inspección
Dimensiones / apariencia / embalaje
Punto de partida
Especificación de compra + muestras aprobadas

El problema inicial

En este proyecto, dos proveedores interpretan de forma distinta los requisitos de apariencia y embalaje. El cliente quiere detectar diferencias de color, accesorios y etiquetado antes de la llegada de la mercancía y aclarar la responsabilidad de las correcciones.

Lo que hicimos

  1. Alinear revisiones de plano, muestra aprobada y embalaje; asignar el alcance de cada proveedor.
  2. Acordar con el cliente los ítems de inspección, el muestreo y la clasificación de defectos en vez de asumir un estándar universal.
  3. Seguir mediciones, apariencia y embalaje por lote; verificar las acciones correctivas.
  4. Comprobar recuentos, cajas, etiquetas y documentos antes de embarcar; entregar solo tras la decisión de liberado del cliente.

Resultado

Resultado: cada lote cuenta con registros de inspección, corrección y embalaje equivalentes. Los asuntos sin resolver no quedan ocultos tras un estado de «embarcado»; el cliente decide el liberado con información completa.

Registros de entrega

Línea base de especificación
Revisiones coherentes de pedido, muestra, plano y embalaje.
Seguimiento de incidencias
Lote, foto, responsable y resultado de reverificación vinculados.
Entrega de embarque
Hoja de recuento, registros de embalaje y temas abiertos.

Empiece con lo que ya tiene

Una imagen de referencia, un objetivo de producción o un problema sin resolver. Aclare el brief antes de decidir el siguiente paso.